



Vyztužený PVC Drop Stitch pro SUP
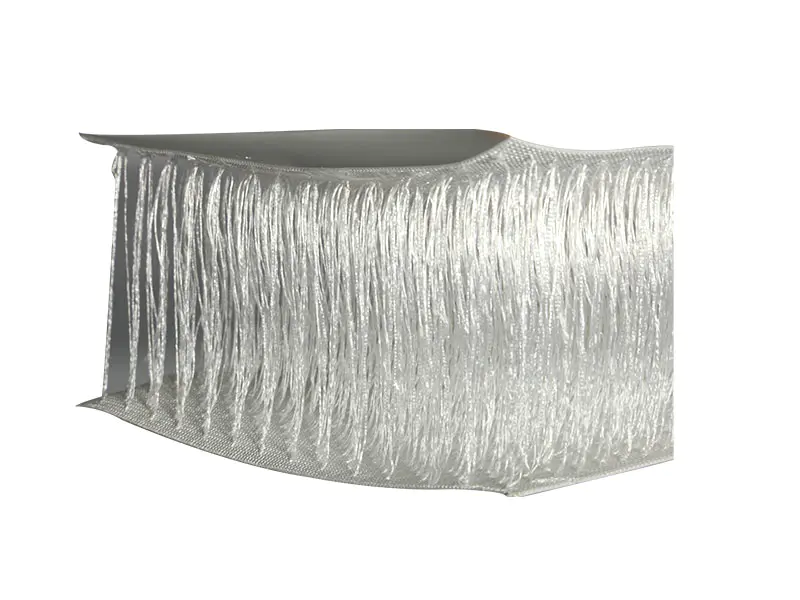
Vyztužený PVC Drop Stitch pro SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Jak výztuž mění chování drop stehu
Parametry materiálu
Kam jde látka v sestavě SUP
Palubní panel
Horní panel kapkového stehu tvoří stojací plochu. Výztuž zde řídí průhyb paluby a podporuje vazbu trakční podložky EVA.
Panel trupu
Spodní panel používá stejnou vyztuženou látku. Nátěrová hmota na tomto povrchu je často specifikována na horním konci rozsahu, aby odolala oděru při startu na pláži a kontaktu s mělkou vodou.
Železniční pás
Boční kolejnice spojuje palubu a trup. Vyztužený PVC Drop Stitch pro SUP je přivařen k tkanině boční stěny potažené PVC a šířka pásu kolejnice definuje tloušťku a obrys desky.
Vyztužení nosu a ocasu
Na přední a zadní části jsou přivařeny další záplaty ze stejné látky, které absorbují nárazy a ukotvují sestavy ventilového a ploutvového boxu.
Otázky týkající se výroby a sourcingu
Na jaký tlak huštění by měla být hotová deska testována?
Vyztužený PVC Drop Stitch pro SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Jak výztuž ovlivňuje hmotnost hotové desky?
Zesílený kapkový steh zvyšuje hmotnost panelu o 15 % až 25 % ve srovnání se standardním kapkovým stehem stejné tloušťky. U 10'6" prkna s jádrem 120 mm vyztužené panely paluby a trupu obvykle přidávají 1,2 kg až 1,8 kg k hotovému prknu. Výrobci by měli upravit šířku pásu kolejnice nebo rozmístění příslušenství, aby kompenzovali cílovou hmotnost prkna stanovenou maloobchodní specifikací.
Lze látku svařovat horkým vzduchem místo HF?
Svařování horkým vzduchem se používá pro pásy kolejnic a opravy záplat, ale primární šev mezi palubou a trupem na vyztužených panelech s kapkovým stehem je normálně spojen vysokofrekvenčním svařováním. Horkovzdušné svařování panelů s kapkovým stehem vyžaduje oboustranný ohřívací proces a pečlivou regulaci teploty, aby se zabránilo zborcení vertikálního pole příze na linii švu. Pevnost v odlupování by měla být ověřena na zkušebním kuponu z každé výrobní šarže.
Co způsobuje delaminaci mezi povlakem a soustavou přízí?
Delaminace v kotevních bodech příze je důsledkem nedostatečného pronikání povlaku do mulu během výroby nebo přehřátím během svařování. Pevnost ukotvení svislých přízí by měla být ověřena zkouškou vytažením na čtvercovém vzorku 50 mm. Hodnoty pod 250 N indikují problém s přilnavostí povlaku na vstupní tkanině, nikoli problém se svařováním.
Skladování a zpracování
- Role vyztuženého PVC Drop Stitch pro SUP skladujte na suchém místě při teplotě 15 °C až 25 °C, položené vodorovně na stojanu s jádrem. Neukládejte role více než dvě na sebe, protože komprese poškozuje vertikální pole přízí.
- Před řezáním nechte role dosáhnout teploty dílny po dobu 24 hodin. Tkanina se studeným stehem je méně poddajná v bodech ukotvení příze a může prasknout během řezání nebo umístění panelu.
- Použijte ostrou rotační řezačku nebo CNC řezací stůl. Před svařováním zkontrolujte každou hranu řezu, zda není uvolněná nebo stažená; vyčnívající nitě narušují konsolidaci svarového švu.
- Udržujte vysokofrekvenční svařovací elektrody a nástroje bez zbytků PVC. Nahromadění zbytků způsobuje nerovnoměrné zahřívání a lokalizované zhroucení struktury kapkového stehu ve švu.
- Hotové desky skladujte vyfouknuté a ploché, nebo částečně nafouknuté na 5 psi, ve stínu mimo dosah přímého slunečního záření. Dlouhé skladování při plném tlaku v horkém prostředí urychluje ztrátu změkčovadla ve svarových švech.